Valle del Cauca, Colombia

La Especificación Valle Kraft

El papel le llega desde nuestra planta cerca de Cali o desde una planta aliada homologada del valle. En cualquier caso fue fabricado contra la misma especificación escrita, ensayado contra ella, y Valle Kraft responde por él.

La premisa

Sabemos cómo es un buen papel porque lo fabricamos.

Muchas empresas venden papel que no fabricaron. Los comercializadores llevan un siglo haciéndolo. Pocos pueden entrar a una sala de máquinas, ver correr una hoja y decirle en una hora si la planta puede sostener su especificación o si está a punto de hacerle perder el tiempo.

Esa es la razón por la que Valle Kraft existe en esta forma. Operamos nuestra propia máquina papelera cerca de Cali. Hemos corrido fibra por ella en todas las condiciones que el valle impone, y hemos cometido todos los errores que esta calidad obliga a cometer. Cuando evaluamos la máquina de un vecino, reconocemos cosas que ya vivimos.

Nuestra propia producción es una porción cada vez menor de lo que vendemos, y eso es deliberado. El tonelaje es para lo que están las plantas aliadas. Operamos una máquina porque es la forma de saber qué exigirle a las demás, y esa exigencia, escrita y hecha cumplir, es lo que usted realmente compra.

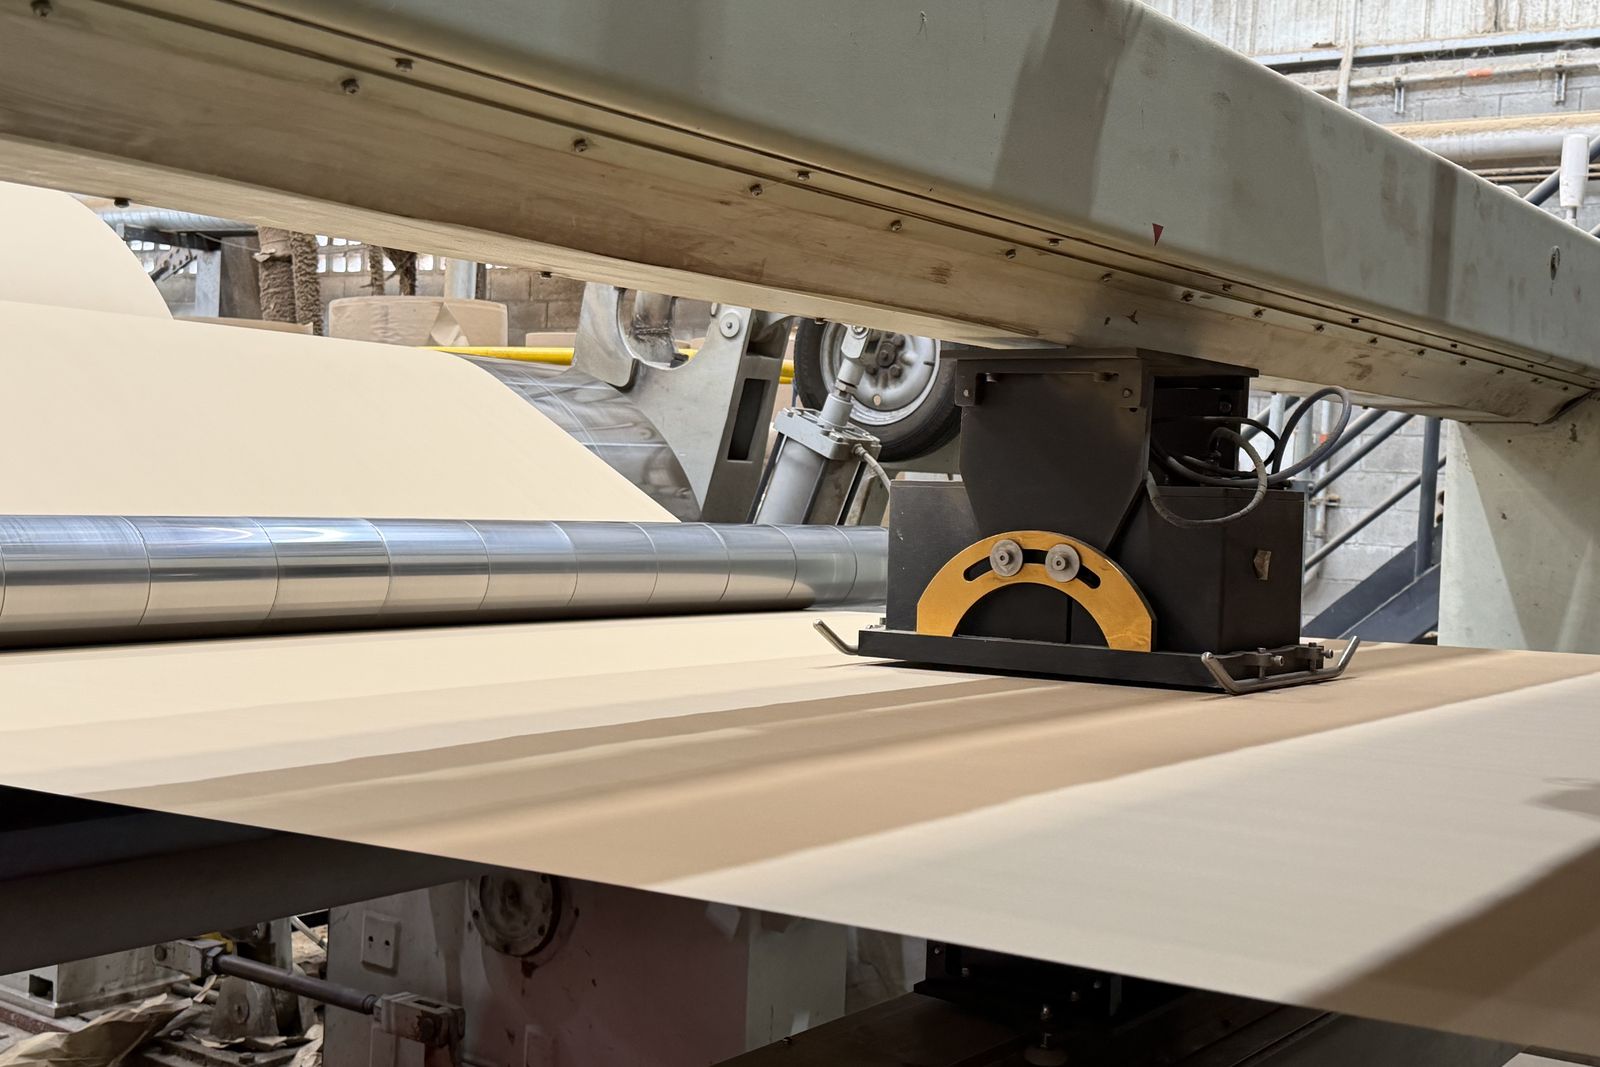
Marco de escaneo que mide la hoja de papel a lo ancho de la máquina en la planta Valle Kraft cerca de Cali
El marco de escaneo de nuestra máquina cerca de Cali, midiendo la hoja a lo ancho

El documento

Cada calidad que vendemos tiene una especificación con un número.

Una Especificación de Homologación de Grado es un documento escrito que emitimos a una planta. Lleva un código, como VK-HOM-TL-01 para testliner, e indica los valores que esa planta debe cumplir para que vendamos su papel como nuestro.

No es una descripción de lo que la planta hace hoy. Es la condición de entrada, escrita antes de evaluar la planta, y es el mismo documento para toda planta que quiera suministrar esa calidad. Eso es lo que permite que un nombre de calidad signifique una sola cosa en todo el grupo, incluida nuestra propia máquina.

Los requisitos gobiernan un puñado de propiedades por calidad, no todo lo medible. Una especificación que exigiera la mejor cifra en cada propiedad a la vez sería una especificación que nadie podría sostener, y un límite que nadie alcanza no es una especificación, es un documento de mercadeo.

Casi todas las plantas publican valores típicos, porque una sola planta puede simplemente describir su propia máquina. Un valor típico es un promedio, y un promedio es algo que una bobina cualquiera puede no alcanzar. Nosotros publicamos el piso. Es una cifra peor y una promesa mejor, y es el único tipo de cifra que puede significar lo mismo en máquinas que no son nuestras.

De dónde salen las cifras. El papel de estas calidades termina en una enorme variedad de operaciones de conversión, y cada una encuentra su propia manera de fallar. Un saco que se revienta en la línea de llenado. Un liner que se aplasta tres estibas más abajo en una bodega. Una envoltura que toma humedad y se pega en la bobina. Fijamos cada requisito en el nivel que hace que la calidad funcione en todo ese rango de usos, y no en el nivel que una máquina en particular alcanza.

Por eso un límite no se mueve cuando una planta no lo alcanza. La cifra salió de lo que el papel tiene que soportar, no de lo que a una máquina le convendría producir. A una planta le decimos exactamente cuál es el requisito. No le decimos qué tan cerca quedó, porque un límite al que uno se puede ir acercando es un límite al que se apunta en lugar de cumplirlo.

Los mínimos publicados de cada calidad están en el registro. El documento completo, incluidas las propiedades que seguimos sin exigir, va a la planta en homologación y al comprador que lo solicite.

Ver el registro de calidades
  • Un documento por calidad. Emitido bajo un código que se cita en toda la correspondencia y se mantiene fijo entre revisiones.
  • Revisado, y modificado como un todo. Una nueva edición reemplaza por completo a la anterior, así que nunca hay duda sobre cuál rige.
  • Nunca se baja por un proveedor. Si una planta no alcanza el límite, la respuesta es que no vendemos esa calidad de esa planta.
  • Se fijan las condiciones, no solo los valores. El ensayo va en condiciones ISO 187, y toda la tracción según ISO 1924-3 a 100 mm/min. Los resultados de otro método no son comparables y no se aceptan.
  • También nos obliga a nosotros. Nuestra máquina cerca de Cali se homologa contra el mismo documento que las demás.

Homologación

Cómo entra una planta al programa.

Una planta despacha bajo nuestro nombre cuando ha pasado por esto, y solo mientras siga cumpliendo.

01

Evaluación de la máquina

Vamos. Miramos la línea de preparación de pasta, la parte húmeda, la configuración de secado y la bobinadora, y nos formamos un criterio sobre lo que la máquina puede sostener en un día corriente. También miramos si la planta seguirá operando en dos años: el balance, la exposición al contrato de energía y qué tan concentrada está su cartera de clientes. Una máquina homologada que cierra no es una cadena de suministro.

02

Ensayo en laboratorio independiente

Las muestras van a un laboratorio independiente acreditado. Ni al laboratorio de la planta ni al nuestro, porque un resultado producido por cualquiera de las dos partes es un resultado que el comprador tiene que aceptar por confianza. Nosotros elegimos el muestreo, pagamos el flete y pagamos los ensayos.

03

Medición contra el límite

Los resultados van contra la especificación de homologación de esa calidad, propiedad por propiedad. El documento ya existe y no se mueve para acomodar la máquina que tenemos enfrente. Una planta lo supera o no lo supera.

04

Corrida de prueba y ensayo continuo

Una corrida de producción supervisada antes de ofrecer nada a la venta, y luego ensayo lote por lote mientras la planta siga en el programa. La homologación es un estatus que la planta debe mantener.

Muestreo

Cómo se toman las muestras decide qué pueden decirle.

La pregunta que una homologación tiene que responder no es si el papel cumplió la especificación una vez. Es si la máquina hace el mismo papel otro día.

En cualquier máquina que corre fibra recuperada, la variación entre bobinas hechas en días distintos es mucho mayor que la variación dentro de una sola bobina. Ese solo hecho decide cómo se debe muestrear una homologación, y casi todos los muestreos lo hacen al revés. Un plan que maximiza el número de probetas tomadas de una misma bobina mide con mucha precisión lo que no importa.

Así que veinte muestras cortadas de una sola bobina responden una pregunta que nadie hizo. Dicen cómo salió esa bobina. La solicitud es pequeña y específica en cambio: una muestra de cada una de ocho a diez bobinas distintas, de tantas fechas de producción diferentes como sea posible, repartidas en los últimos meses y, donde la planta pueda identificarlos, de lotes distintos de compra de fibra recuperada.

Salen de bobinas terminadas en bodega. No se toma nada de la máquina y no se interrumpe la producción para esto, lo que importa cuando uno le está pidiendo un favor a una planta que todavía no le ha vendido nada.

Las instrucciones detalladas de corte, marcación y empaque salen con la solicitud. Cuando le resulta más fácil a la planta, coordinamos que una empresa de inspección independiente vaya y tome las muestras ella misma. Es práctica corriente en este tipo de homologación y le quita el trabajo por completo a la gente de la planta.

  • Días distintos, no metros distintos. El reparto entre fechas es lo que hace que el resultado signifique algo.
  • Los lotes de fibra son lo que más pesa. Con fibra recuperada, el material de entrada es la fuente dominante de variación, y se mueve con lo que la planta haya comprado esa semana.
  • Nada doblado. Un pliegue arruina una probeta de tracción y una de desgarre, así que las muestras viajan enrolladas o planas y envueltas contra la humedad.
  • Marcadas a mano está bien. Fecha de producción, máquina, turno, calidad, gramaje objetivo y número de bobina donde exista.
  • Pagamos nosotros. Flete y el costo completo de los ensayos, por nuestra cuenta, antes de que la planta haya ganado nada.

Declaraciones

Lo que una planta pone por escrito.

Una carta firmada en papelería de la planta, antes de ofrecer nada a la venta. El papel es solo la mitad de lo que un comprador está aprobando.

  • Composición y origen de la fibra.
  • Química de encolado, y cualquier recubrimiento o resina de resistencia en húmedo utilizada.
  • Sin compuestos fluorados. Confirmación escrita de que no se añade PFAS en ningún punto del proceso.
  • Certificaciones vigentes de la planta, donde tenga alguna.
  • Tonelaje mensual disponible para la calidad, y tiempo de entrega típico.

La línea de PFAS detiene una aprobación en Estados Unidos más rápido que cualquier otra cosa de esa lista, así que se resuelve al principio en lugar de descubrirse a mitad de la auditoría del propio cliente. Es una pregunta sobre todo el proceso y no sobre una adición deliberada, y por eso se pide por escrito y no se acepta de palabra.

En Colombia la fibra recuperada llega a la portería de una planta a través de un eslabón de recolección informal. La planta le compra a bodegas y las bodegas les compran a recuperadores. Exigimos que la planta documente sus proveedores de papel recuperado hasta ese eslabón y que firme un código de proveedores que lo cubra, porque un comprador que hace una auditoría social va a mirar más allá de la planta, y lo que se encuentre aguas arriba se nos atribuye a nosotros y no a la bodega de donde vino.

Donde la recolección de una planta pasa por cooperativas formalizadas, lo registramos y lo decimos. Es una mejor respuesta para un auditor que una sin documentar, y en este valle cada vez más es la respuesta verdadera.

Verificación

Lo que una planta debe seguir demostrando.

Superar el límite una vez es el inicio de la relación. La especificación establece qué pasa durante el resto de ella, y es deliberadamente unilateral.

  • Tres corridas de producción, y nosotros definimos qué es una. Días calendario distintos, con al menos siete días entre ellos, y lotes distintos de compra de fibra recuperada siempre que la planta pueda identificarlos.
  • Un certificado con cada entrega. Los datos de ensayo de la planta acompañan al papel, siempre, no a solicitud.
  • Aviso escrito antes de un cambio. Origen de la fibra, química de encolado o recubrimiento, y equipos principales. Un cambio silencioso es un incumplimiento por sí mismo, se desvíe o no el papel.
  • Una muestra retenida de cada entrega, guardada dos años. Es la única forma de resolver un reclamo que llega tarde, o de establecer cuándo empezó realmente una desviación.
  • Nuestro ensayo manda. Ensayamos de forma independiente cuando lo decidimos, y donde los dos difieran, el resultado independiente es el que cuenta.
  • Las entregas no conformes se rechazan. No se descuentan ni se aceptan con una nota en el expediente.

Por qué la definición de corrida está escrita. Una planta con registros pobres ofrecerá con gusto tres corridas que fueron martes en la mañana, martes en la tarde y miércoles. Eso cumple la letra y no captura nada de la variación que el requisito existe para detectar. La condición del lote de fibra es la que más pesa con fibra recuperada, porque el material de entrada es la fuente dominante de variación y se mueve con lo que la planta haya comprado esa semana.

Diez determinaciones por bobina, tomadas a lo ancho de todo el ancho útil, es el mínimo para que una cifra cuente. Una sola medición del centro de la hoja dice muy poco sobre los bordes, y los bordes son donde un convertidor encuentra el problema.

Los métodos de ensayo se indican junto a cada requisito en el registro de calidades. Donde el laboratorio de una planta use un método distinto para la misma propiedad, rige el método de la especificación.

El ensayo escala con el desempeño, no con el volumen.

Una batería física completa en cada entrega es una cifra que deja de funcionar apenas llega el volumen. Por eso el alcance del ensayo se mueve con el historial de la propia planta, siguiendo la estructura de conmutación que se usa en el muestreo por atributos de la ISO 2859-1. Una planta que corre limpio se gana una inspección más liviana. Una que incumple se gana una inspección más dura mucho antes de ganarse una suspensión.

Nivel de inspección
Nivel Se entra por Ensayo por entrega
Homologación Ingreso al programa Batería completa, laboratorio independiente, sobre tres corridas de producción
Normal Por defecto una vez homologada Batería reducida en cada entrega, batería completa trimestral
Reducido Diez entregas limpias consecutivas Batería reducida en entregas alternas, batería completa trimestral
Reforzado Una entrega incumplida Batería completa en cada entrega, por cuenta de la planta
Suspendido Incumplimiento repetido en reforzado No despacha nada. La rehomologación empieza desde cero

La batería reducida es gramaje, calibre, humedad y tracción en ambas direcciones, más absorción de agua donde la calidad la gobierna. La batería completa es cada propiedad de la especificación de homologación. Esta estructura existe también por una segunda razón: un régimen plano le cuesta lo mismo a una planta corra bien o corra mal, lo que le quita todo valor a la consistencia. Así la consistencia se paga sola.

Nada de esto es inusual para una planta grande que vende a Europa. Sí es muy inusual para una planta del tamaño de las que trabajamos en este valle, la mayoría de las cuales nunca había escrito una especificación ni había hecho ensayar su papel fuera de su propia sala de calidad antes de que llegáramos. Cerrar esa brecha es el servicio, y es la razón por la que un comprador puede tratar el papel de una máquina de la que nunca oyó hablar como algo conocido.

Trabajo y seguridad

La auditoría social, antes de que su auditor la pida.

Los compradores europeos y norteamericanos auditan a sus proveedores, y la auditoría mira cada vez más allá del primer eslabón. Una planta que entra al programa pasa por ese trabajo como parte de la homologación, porque lo que se encuentre aguas arriba se le atribuye al vendedor responsable, y ese somos nosotros.

Lo que la ley ya exige

Colombia exige un sistema formal de gestión de seguridad y salud en el trabajo, el SG-SST, desde el Decreto 1072 de 2015, con estándares mínimos fijados por la Resolución 0312 de 2019 y escalonados según el número de trabajadores y la clase de riesgo. Una planta papelera queda en el extremo exigente de esa escala.

Ahí está la parte útil. Hacer bien el SG-SST ya cubre la mayor parte del pilar de seguridad y salud de una auditoría social de cuatro pilares. Así que esto no es un trámite de exportación añadido a una planta que no lo necesita. Es una obligación que la planta ya tiene bajo la ley colombiana, hecha bien, y luego evidenciada en un formato que su auditor reconoce.

El alcance es lo que una auditoría revisa: el COPASST y el comité de convivencia laboral, registro documentado de jornada, un mecanismo escrito de quejas, verificación de edad en las hojas de vida, guardas de máquina, bloqueo y etiquetado, procedimiento de espacios confinados para el pulper y las tinas, medición de exposición a ruido, equipos contra incendio y un plan de evacuación.

Cómo llega una planta hasta ahí

  • Visita de sitio y revisión documental. Lo que existe en papel y, por separado, lo que existe en el piso.
  • Diagnóstico de brechas con la ARL. La ARL de una planta está obligada a prestarle asesoría técnica sobre su sistema de seguridad sin costo. La mayoría de las plantas pequeñas nunca la ha pedido. No cuesta nada y produce una línea base escrita.
  • Implementación con un consultor local de SG-SST, contra esa línea base.
  • Registro de jornada y nómina, tratado aparte y temprano, porque es el pilar con menos tolerancia a una respuesta parcial.
  • Documentación de proveedores aguas arriba, iniciada en paralelo con todo lo anterior, porque es lo que más tarda en construirse.
  • Registro en Sedex y luego una auditoría SMETA de cuatro pilares con un organismo internacional con operación en Colombia.

La firma que implementa y el organismo que audita nunca son el mismo. Un auditor no puede verificar su propio trabajo de remediación, y un comprador que conoce este campo lo va a preguntar.

Un SG-SST funcionando es una condición de entrada y no una aspiración. La capa de Sedex y SMETA por encima es el paso de evidencia, y las plantas están en puntos distintos de ese recorrido. Pregunte por la máquina que correría su pedido y le diremos exactamente dónde está, con fechas.

La parte que casi ningún proveedor toca

Qué pasa cuando un lote incumple.

Las máquinas papeleras tienen días malos. Cualquier proveedor que insinúe lo contrario es nuevo o no está siendo franco. La pregunta que vale la pena hacerle a un proveedor es qué hace la mañana en que la producción sale de especificación.

Nuestra respuesta es la razón por la que todo el modelo funciona. Un lote cumple la especificación que usted compró o no se despacha contra ella. La producción fuera de especificación se vende como la calidad que sí le corresponde, al precio de esa calidad. No se carga discretamente en su contenedor con un certificado que describe otra hoja.

Esa disciplina es difícil de sostener cuando la planta que incumplió es un vecino al que conoce hace veinte años. La sostenemos igual, porque el día que dejemos de hacerlo la especificación deja de significar algo y no queda negocio que proteger.

  • Ensayado antes de ofrecerse. El certificado se emite contra el lote mismo, después de producirlo.
  • Muestras retenidas de cada lote. Guardadas para que un reclamo se resuelva contra lo que realmente salió.
  • Contenedor fotografiado antes de cerrar las puertas. El juego viaja con los documentos de embarque.
  • Trazabilidad por bobina. Lote, calidad, gramaje, ancho, diámetro y peso en cada bobina, rastreables hasta la corrida.
  • Una sola parte en el reclamo. Usted le avisa a Valle Kraft. Nosotros tratamos con la planta. El problema se queda con nosotros.

Nuestra propia máquina

Para qué sirve realmente la planta cerca de Cali.

Empecemos por lo que no es. No es de donde sale el tonelaje, y preferimos decírselo a que usted lo deduzca. Una Yankee pequeña reparte sus costos fijos sobre una producción baja, así que en costo por tonelada pierde contra cualquier planta aliada con una máquina más ancha y más rápida. Para volumen, en una calidad corriente, alguna de ellas nos gana en precio. El tonelaje es su trabajo.

Lo que una máquina pequeña hace bien es el trabajo por el que una grande no se puede dar el lujo de parar. Un secador Yankee es un solo cilindro grande calentado con vapor. Prensa una cara de la hoja hasta un satinado duro y deja mate la cara de tela, y da una ventana de gramajes mucho más amplia que una máquina multicilindro comparable, así que un cambio de calidad le cuesta proporcionalmente poco. Es una mala forma de hacer diez mil toneladas y una excelente forma de hacer cinco.

El cliente que quiera ver fabricar papel es bienvenido a venir y pararse junto a ella.

Especificación de la máquina
ConfiguraciónYankee sencillo, monolúcido
Ancho máximo de bobina2.600 mm
Rango de gramaje18 a 140 g/m²
Composición estándarFibra recuperada
Composición reforzadaMezclas con pulpa virgen de mercado bajo pedido
OperaciónContinua, todo el año
ProductoBobinas jumbo y refiladas, pliegos bajo pedido

Estas cifras describen la máquina, no el registro. Lo que esta máquina puede correr físicamente es más amplio que la lista de calidades para las que tenemos una especificación de homologación. La capacidad del grupo y el rango completo de gramajes en las plantas aliadas homologadas se confirman al momento de la oferta.

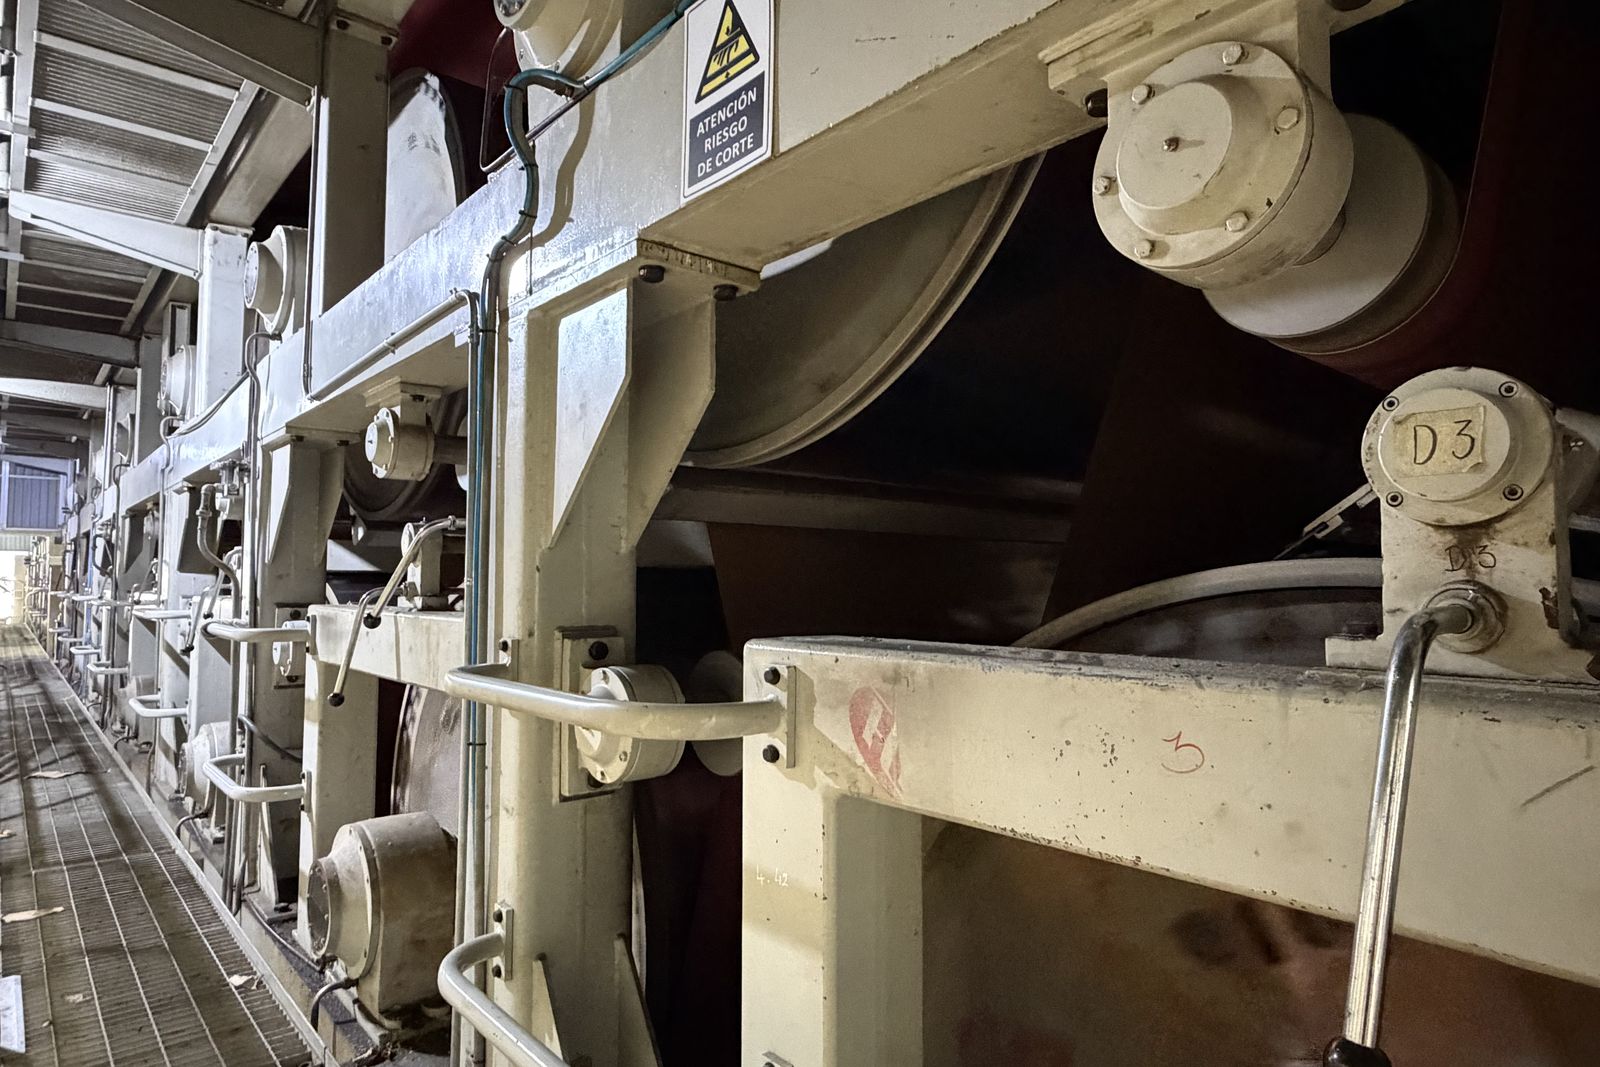
Sección de máquina de la papelera Yankee en operación en la planta Valle Kraft cerca de Cali
La máquina en operación cerca de Cali
DESARROLLO

Desarrollo y homologación

Probar una fibra nueva en una máquina de trescientas toneladas al día significa fabricar y después desechar tonelaje real antes de haber aprendido nada. Aquí corremos cinco toneladas, iteramos en una semana y fallamos barato. Una receta probada en nuestra máquina se transfiere a la capacidad aliada cuando funciona, y esa capacidad no se consigue firmando más plantas.

ESPECIALIDAD

Especialidades y corridas cortas

Un cambio de calidad le cuesta proporcionalmente poco a una máquina pequeña, que es el único lugar donde su estructura de costos deja de ser una desventaja. Anchos especiales, gramajes poco comunes, producción de muestras y las dos toneladas de algo específico que un convertidor realmente necesita y por las que ninguna máquina grande va a parar la corrida.

RESPALDO

Capacidad de respaldo

Cuando una planta aliada para, tiene una falla o queda comprometida con un comprador local más grande, hay dónde poner un pedido urgente. No cubre el volumen completo y no vamos a fingir lo contrario. Cubre la emergencia, que es lo que en realidad pregunta quien pregunta por continuidad.

CALIBRACIÓN

Calibración de costos

Sabemos lo que cuesta de verdad una tonelada: energía, consumo de químicos, carga de refinación, rendimiento. Así que cuando una planta aliada nos cotiza, sabemos si la cifra viene inflada. Una empresa que nunca ha operado una máquina no puede hacer eso, y a diferencia de una lista de precios, ese conocimiento no se vence.

La objeción obvia

Ensayamos nuestro propio papel primero.

Hay un problema con todo lo anterior, y es mejor plantearlo aquí que descubrirlo después. Publicamos que nuestro ensayo manda cuando difiere del de una planta. También somos dueños de una máquina que compite con la de ellas.

Toda planta aliada tiene una razón legítima para preguntarse si el ensayo corre discretamente a nuestro favor. La primera vez que rechacemos uno de sus lotes, esa sospecha va a ser la historia que se cuente sobre nosotros, y sería una historia razonable de contar.

Por eso el régimen corre primero sobre nuestra propia máquina, y corre a la vista. El mismo laboratorio independiente acreditado que ensaya a una planta candidata ensaya la nuestra. El mismo muestreo, tomado entre fechas de producción por alguien que no trabaja para nosotros. El mismo certificado en cada entrega, contra los mismos límites publicados. Las plantas del programa pueden ver cómo salió nuestra propia máquina.

Un proveedor que puede ver que sostenemos nuestro propio activo contra la misma cifra no tiene nada que discutir. Hay además una mitad estructural: mientras más corra la Yankee calidades que las plantas aliadas no hacen, menos traslape hay del cual sospechar.

No escondemos la mezcla. Parte de lo que vendemos sale de nuestra máquina. La mayor parte no. Todo se embarca bajo la misma especificación y el mismo certificado. Un comprador que supone que lo fabricamos todo y después deduce la estructura de abastecimiento no lo va a perdonar, y deducirla es trivial.

  • El mismo laboratorio. Ni nuestra sala de calidad ni la de ellas.
  • El mismo protocolo de muestreo. Entre fechas de producción y lotes de fibra, exactamente en los términos que le imponemos a todos los demás.
  • El mismo certificado. Cada entrega de nuestra propia máquina lleva lo que lleva cada entrega de una planta aliada.
  • Resultados visibles para el programa. Una planta en homologación puede ver cómo se comportó nuestra máquina contra el límite al que se la está midiendo.
  • Sin excepción cuando fallamos. Nuestra máquina pasa a inspección reforzada con el mismo disparador que cualquier otra, y puede perder una calidad igual que cualquier otra.

Nada de esto es generosidad. Una especificación exigida por una parte que se exime a sí misma no es una especificación, y una planta aliada haría bien en tratarla como una posición de negociación y no como un estándar.

El valle

Por qué el Valle del Cauca es un buen lugar para hacer papel.

Las mismas tres condiciones que hicieron viable nuestra planta son la razón por la que hay otras plantas a una hora de nosotros que vale la pena homologar. Esta es una región papelera, y eso es lo que hace posible un registro de máquinas en lugar de un solo proveedor.

FIBRA

Papel recuperado en la portería

Cali y su corredor industrial, Palmira y Jamundí, generan un flujo constante de corrugado y papeles mixtos recuperados. La materia prima no cruza un océano para llegarnos, lo que es a la vez una ventaja de costo y todo el argumento ambiental.

PUERTO

Una terminal del Pacífico, el mismo día

Buenaventura queda a unos 125 km al occidente. Las bobinas cargadas en la mañana llegan al puerto el mismo día. Muy pocas plantas papeleras de América están así de cerca de una terminal de contenedores de aguas profundas en el lado Pacífico.

ENERGÍA

Red estable, de peso hidroeléctrico

La matriz de generación de Colombia es fuertemente hidroeléctrica, y el Valle del Cauca es una región industrial consolidada con la capacidad de red que corresponde. Sin parada estacional, sin interrupción por lluvias.

Evaluación

Qué miramos en una sala de máquinas.

Los resultados de ensayo dicen qué hizo una máquina la semana pasada. La preparación de pasta y la química de parte húmeda dicen qué hará el mes entrante. Estas tres son lo primero que miramos en una planta que estamos evaluando, porque predicen casi todo lo que el laboratorio confirma después.

PEGANTES

Control de stickies

Los adhesivos, los hot melts y los residuos sensibles a la presión son la mayor causa de huecos, roturas de hoja y rechazos de conversión en papel hecho con fibra recuperada. Una línea de preparación de pasta debe atacar stickies macro y micro mediante depuración, limpieza y química de destaque, para que la contaminación salga en la planta y no llegue a su línea.

DESTINTADO

Capacidad de destintado

Una etapa de destintado permite a una planta tomar una gama más amplia y económica de recuperados y aun así lograr un tono limpio y constante. También abre el extremo más claro del portafolio, en particular la envoltura monolúcida blanqueada, en vez de limitar una máquina a fibra café oscura.

QUÍMICA

Control cerrado de parte húmeda

El monitoreo y la dosificación continuos de retención, encolado, resistencia y carga mantienen la hoja dentro de especificación mientras la fibra cambia debajo. Los convertidores obtienen formación pareja, un perfil de gramaje estable y comportamiento predecible en el desenrollado.

La configuración específica de equipos y los proveedores de química se discuten bajo acuerdo de confidencialidad con clientes de contrato y durante las visitas a planta.

Cómo vendemos

Preferimos perder el pedido que perder la cuenta.

Hay una costumbre en este oficio de cotizar lo que sea que el comprador pida y arreglar la diferencia en la etapa de reclamo. Si su especificación queda fuera de lo que nuestras plantas pueden entregar, se lo decimos antes de que ordene.

La fibra recuperada hace excelente papel para bolsas, envoltura, liner y médium. Por sí sola es el material equivocado para las aplicaciones de conversión más exigentes, porque la fibra larga no está ahí para recuperarse. Cuando una especificación realmente necesita más, lo decimos y luego lo resolvemos: pulpa virgen de mercado comprada y mezclada en la fibra hasta alcanzar el objetivo, cotizada abiertamente para esa calidad, con la composición real declarada en el embarque.

Tener varias máquinas homologadas lo hace más fácil. La respuesta honesta es más veces "sí, desde esta planta y no desde aquella" que un no rotundo.

Ver el registro de calidades
  • Enfoque exportador. Sin una cartera de pedidos local compitiendo por su asignación cuando el mercado interno se calienta.
  • Máquinas que conocemos. Podemos decirle cómo va a correr una calidad, porque hemos ensayado la máquina que la corre.
  • Prueba antes del volumen. Nadie debería comprometer un contrato anual con un papel que no ha corrido en su propio equipo.
  • Muestras retenidas. Cada lote se muestrea y se guarda, para que una conversación de calidad se apoye en evidencia.
  • Español e inglés. Discusión comercial y técnica en cualquiera de los dos, sin una capa de traducción entre usted y la sala de máquinas.
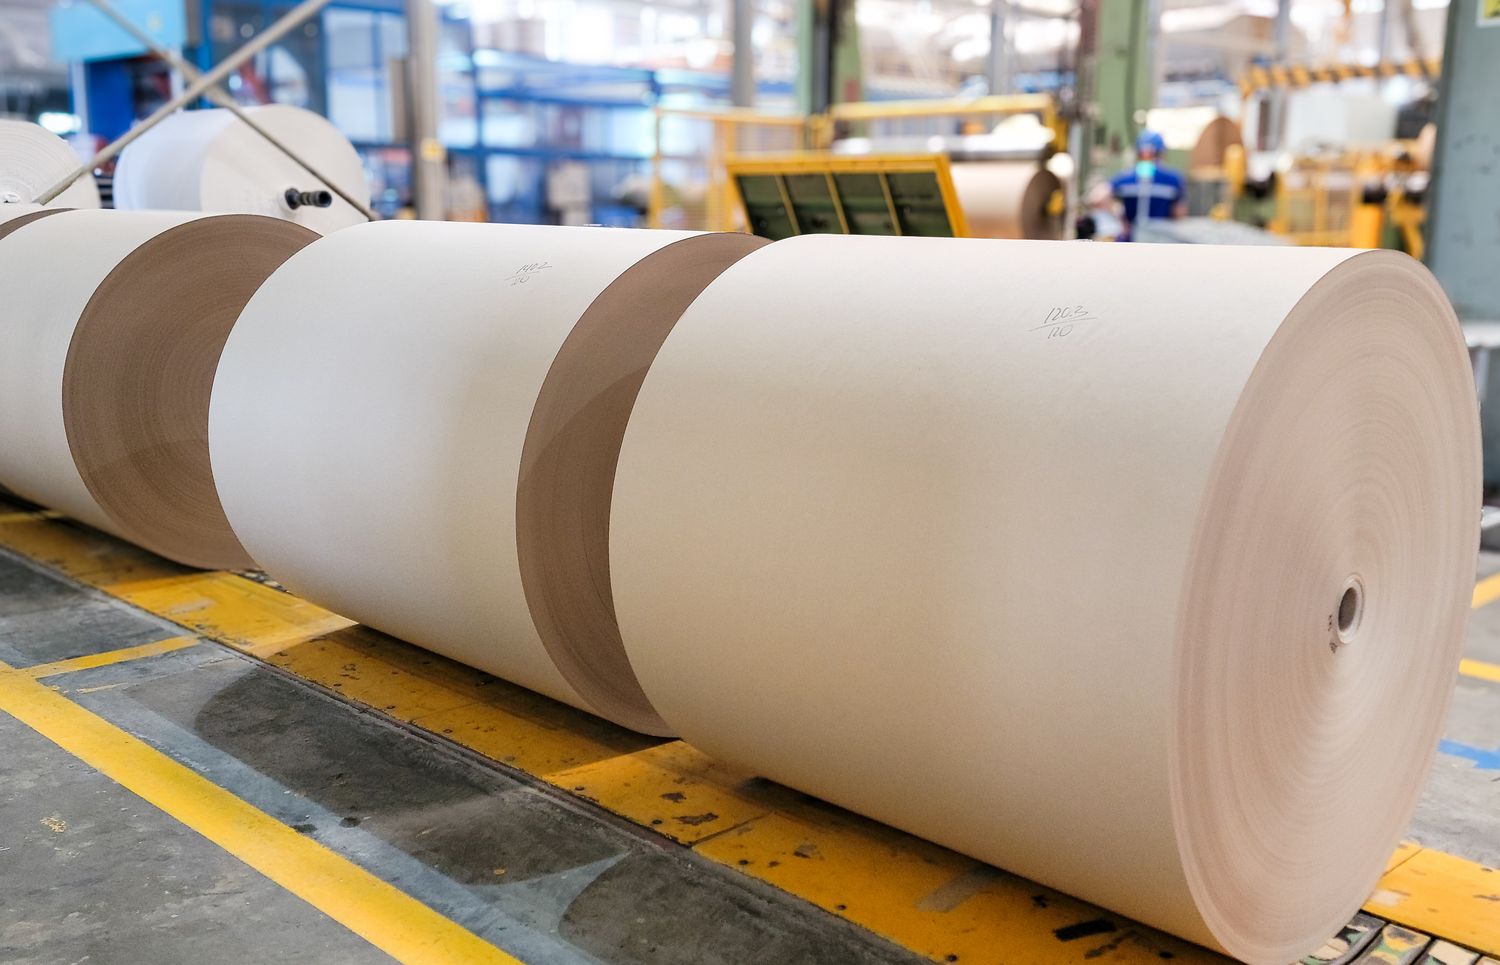
Bobinas de papel kraft apiladas
Varias máquinas homologadas, cada una buena en algo distinto. La respuesta útil suele ser cuál, no si.

Fibra

Fibra recuperada primero, pulpa virgen solo donde se gana su lugar.

Valle Kraft Paper no tiene planta de pulpa ni operación forestal. La base de lo que vendemos es fibra recuperada: papel que alguien en Colombia ya usó y desechó, recogido y repulpeado aquí, que sale del país como papel terminado en lugar de como residuo.

Donde una especificación exige una resistencia que la fibra recuperada no alcanza, se mezcla pulpa virgen de mercado hasta el nivel que la calidad realmente requiere, en lugar de correr una composición cargada de virgen en todo por simple comodidad. La composición de cada calidad que embarcamos se indica en los documentos de embarque.

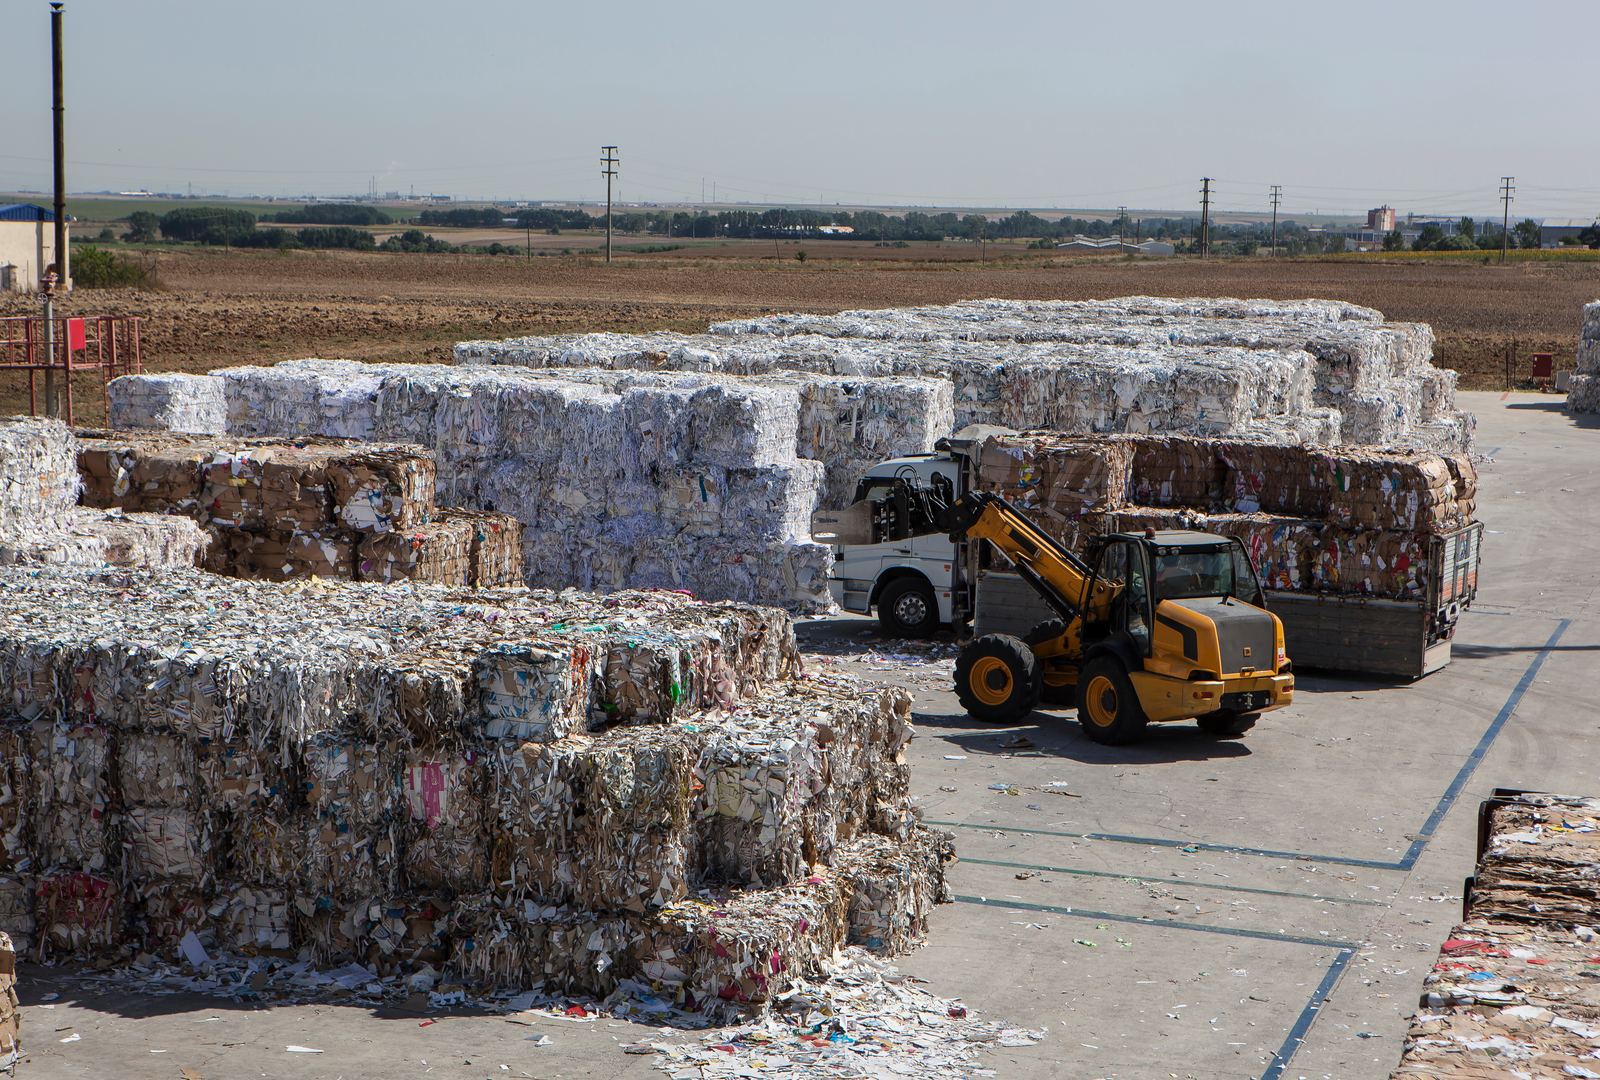
Patio de recuperación con pacas de cartón y papeles mixtos recuperados, un cargador trabajando entre las filas
Fibra recuperada, recogida y consumida dentro de Colombia

Circularidad

Track and trace, cerrando el ciclo en Colombia.

Para operaciones de conversión aquí en Colombia manejamos un programa de ciclo cerrado con trazabilidad. Su recorte de producción, desperdicio de borde y material fuera de especificación vuelve a la planta, entra a la fibra, y el movimiento queda documentado de punta a punta: fecha de recolección, tonelaje, planta de origen y la corrida de producción en que se consumió.

Usted termina con un ciclo de fibra que puede evidenciar. Para un convertidor que reporta contra metas corporativas de desviación de residuos o de economía circular, esa documentación es todo el valor: una cadena auditable desde el piso de su fábrica hasta una máquina papelera calle abajo.

  • Recolección programada en su planta, con volúmenes y frecuencia acordados.
  • Pesado y registrado en la portería de la planta, con tonelaje recibido por recolección.
  • Trazable hasta la corrida. Podemos mostrar en qué lote de producción entró su fibra.
  • Reporte periódico del tonelaje desviado para sus informes de sostenibilidad y residuos.
  • Local por definición. Trayecto corto, bajas emisiones de transporte, sin fibra saliendo del país como residuo.

Venga y vea correr una máquina.

Visitas a planta bienvenidas. Cali (CLO) queda a treinta minutos en carro de nuestra portería.

Contáctenos